防爆场合加药设备:安全这件事,没有"差不多"

化工、制药、石化、油漆涂料……这些行业的生产车间里,常常会有易燃易爆的气体或者粉尘。在这种环境里,电器设备稍有不慎,一个电火花就能引起爆炸。所以,防爆区里用的设备,跟普通场所完全不是一个标准。
加药装置也不例外。普通的加药泵、控制柜、仪表,如果直接放到防爆车间里用,那是拿安全开玩笑。防爆加药设备,就是专门针对易燃易爆场合设计的加强版本——核心的加药功能跟普通设备一样,但所有电气部件、连接件、外壳都要满足防爆要求。
今天聊聊防爆加药设备这点事。
一、什么场合需要防爆加药
不是所有化工场合都需要防爆,看的是现场的危险介质和释放源,而不是行业。
根据国家标准,爆炸性环境分为气体环境和粉尘环境两大类,每类又分不同的区域:
爆炸性气体环境,分0区、1区、2区。0区是最危险的,爆炸性气体混合物连续或长期存在;1区是正常运行时可能出现;2区是正常运行时不太可能出现,即使出现也是短时间的。实际项目里,2区最常见,1区也有不少,0区非常少。
可燃性粉尘环境,分20区、21区、22区,分级逻辑跟气体环境类似。面粉厂、煤粉、塑料粉末这些场景就涉及粉尘防爆。
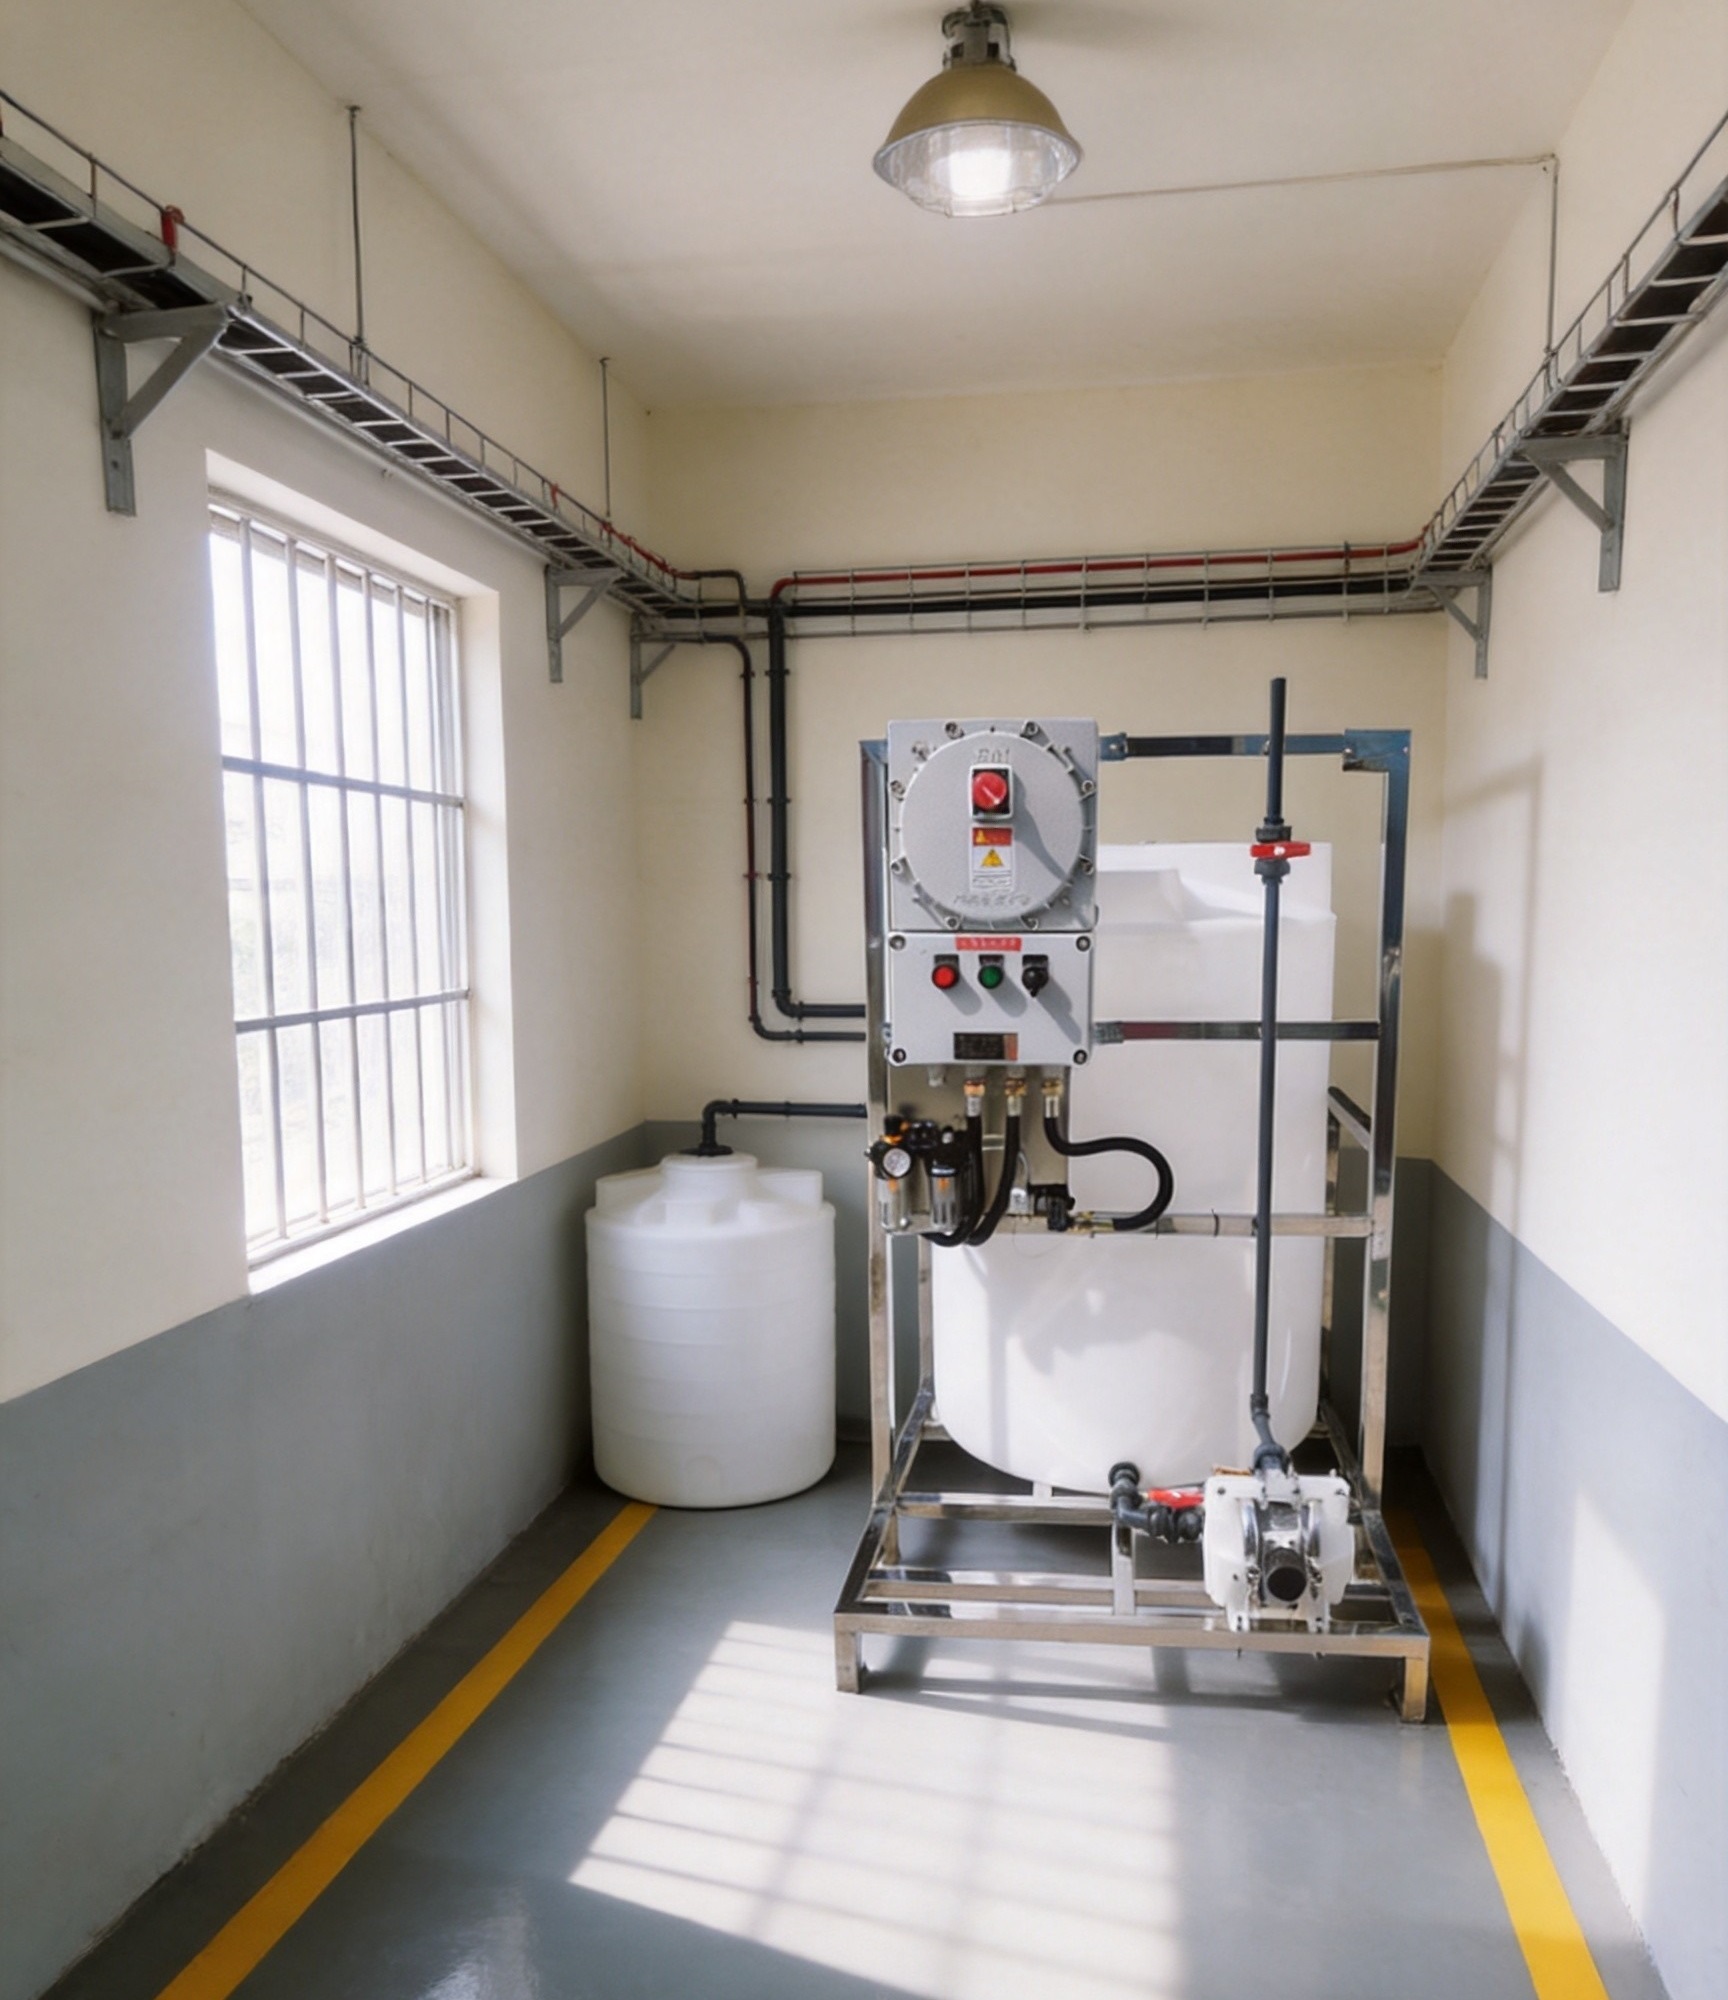
防爆加药设备用在什么地方?大概这些场景:
化工车间
很多化工原料都是易燃易爆的,比如酒精、丙酮、苯类、烃类,生产车间和罐区周围都属于防爆区。这些地方的加药装置,不管是工艺加药还是废水处理加药,只要在防爆区域内,就得用防爆型的。
制药厂
原料药生产中经常用到有机溶剂,很多都是易燃易爆的。精制、合成车间的防爆要求一般都比较高。
石化和油气行业
整个厂区基本都是防爆区,从采油到炼油到储运,全是易燃易爆介质。
油漆涂料行业
生产车间里有大量有机溶剂挥发,属于典型的爆炸性气体环境,防爆是硬要求。
喷漆房、印刷车间
同样有大量有机挥发物,防爆等级不能低。
其他有易燃易爆介质的场所
比如燃气调压站、酒精厂、粮库粉尘环境等等。
一个地方用不用防爆,得由有资质的人来做爆炸危险区域划分。用户可把现场的介质、区域划分告诉设备供应商,让他们来选对应的防爆等级。
二、防爆加药设备的工作原理
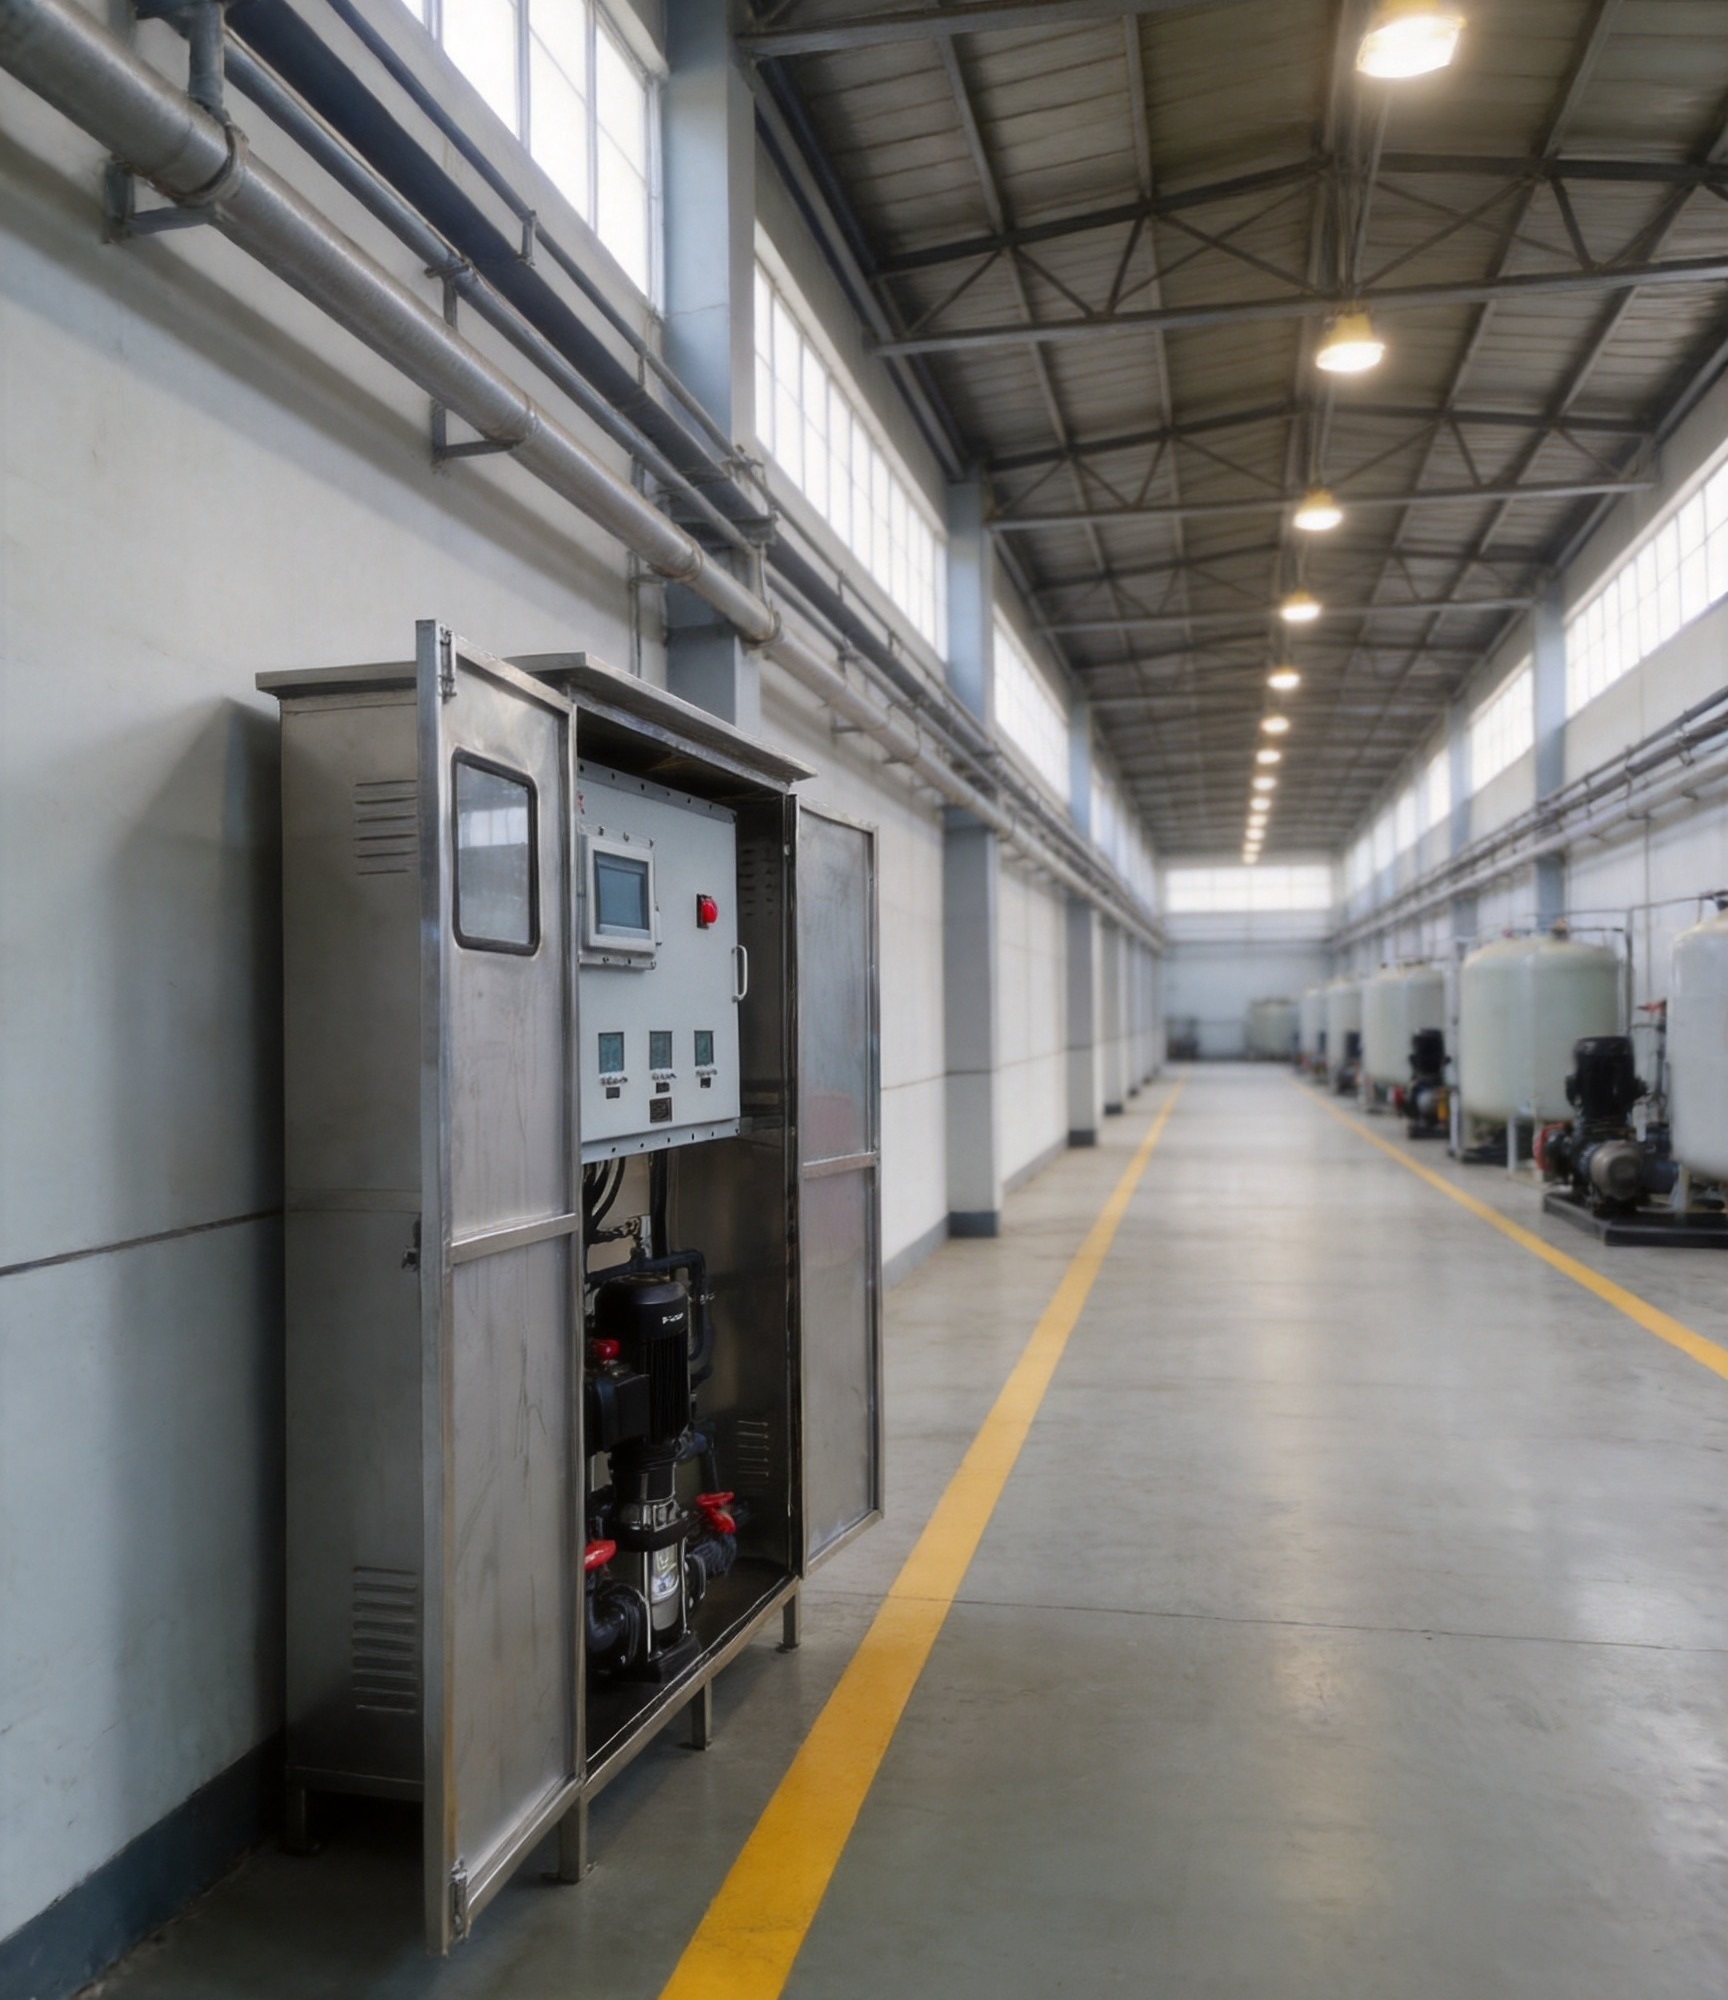
防爆加药设备跟普通加药设备是一样的——储存药剂、计量投加、在线监测、自动控制。区别不在功能,而在安全防护。
防爆设备的核心思路就是:不让电器设备产生的电火花或者高温表面,成为点燃源。实现这个目标有多种技术途径: 隔爆型(d) 就是把电气部件装在一个足够结实的外壳里,万一内部发生爆炸,外壳能扛住,不会把火焰传出去引爆外面的爆炸性气体。防爆加药设备里,隔爆型用得最多,比如防爆电机、防爆电控箱,大多是隔爆型的。 增安型(e) 在正常运行时不会产生电弧、火花的设备上,再采取一些额外的安全措施,比如提高绝缘等级、增加爬电距离、控制温升,进一步降低危险温度和火花的可能性。 本质安全型(i) 通过限制电路的能量,让电路在正常或者故障状态下产生的电火花和热效应,都不足以点燃爆炸性气体混合物。仪表回路、信号回路常用本安型。 正压型(p) 往设备外壳里充入保护气体(比如洁净空气或者惰性气体),保持内部压力高于外部,外面的爆炸性气体进不去,自然就不会炸。大的控制柜有时候用正压型。 实际项目里,一台防爆加药设备可能同时用到几种防爆技术:计量泵电机是隔爆型的,仪表信号是本安型的,控制柜整体是隔爆或者正压的。所有部件都得是防爆认证的,不能拼凑。 防爆等级怎么看?举个例子,Exd II BT4 Gb: • Ex:防爆标志 • d:隔爆型 • II B:气体防爆的设备类别,IIB类能覆盖大多数常见气体 • T4:温度组别,T4代表设备表面最高温度不超过135℃ • Gb:设备保护级别,Gb级适用于1区和2区 还有Exd II CT6——IIC类比IIB类要求更高(能覆盖氢气、乙炔这些最危险的气体),T6的表面温度更低(不超过85℃),所以CT6比BT4防爆等级高。 三、防爆加药设备的组成 防爆加药装置跟普通的结构类似,只是每个电气环节都要做防爆处理: 1、加药桶 一般还是PE或者不锈钢桶,因为桶本身不带电。但如桶上装了液位开关、液位计这些电气部件,那这些部件也得是防爆型的。 2、防爆计量泵 这是核心。泵头部分跟普通的差不多,材质根据药剂选,PVC、PVDF、不锈钢都有。关键是泵的驱动电机必须是防爆电机,有防爆合格证,防爆等级要跟现场匹配。泵的调节方式,如果是带调节电机或者带电磁阀的,那些电气部件也都得防爆。 3、防爆控制柜 整台设备的控制中心。防爆柜一般是隔爆型的,箱体是厚重的铸铁或者钢板,密封面精密加工,能承受内部爆炸压力不裂、不传爆。柜门上可以装防爆仪表、防爆按钮、防爆指示灯。如果需要显示和操作,有的是通过柜门上的玻璃窗看内部的仪表,有的是配防爆触摸屏。 4、防爆仪表 比如pH计、电导率仪这些在线监测仪表,传感器和变送器都得是防爆型的,接线也要用防爆挠性管或者防爆密封接头。 5、防爆附件 包括防爆接线盒、防爆挠性连接管、防爆电缆密封接头、防爆照明灯等等。凡是电气连接的地方都得有防爆措施,不能有裸漏的接线端子。 6、管路和阀门 这部分的材质和压力等级要跟工况匹配。另外,防爆区域的管路安装也要符合防爆规范,比如做好静电跨接。 7、撬装底座 所有部件都组装在一个底座上,在工厂里装配调试完,整体运到现场,现场只需要接工艺管路和电源线。 四、防爆加药设备有什么特点 一是安全第一 防爆设备要是出问题,那可能就是人命关天的事。所以防爆设备所有的电气部件都必须有正规的防爆合格证,不能用普通件代替。 二是配置灵活 防爆加药设备是加药装置的加强版,配置也跟普通加药设备一样灵活——1桶1泵、2桶2泵、多桶多泵都能做,控制方式从简单手动到PLC全自动都可以,只是所有电气部分升级为防爆型。 三是材质可选范围大 防爆场合往往药剂腐蚀性也强,所以设备的材质选择很重要。过流部分的材质从PVC、PP到304、316L不锈钢、衬氟都有,根据具体药剂来定。 四是防护等级高 防爆柜一般防护等级都在IP65左右,防尘防水都不错,室外安装也没问题。 五是定制化程度高 每个防爆现场的情况都不一样——介质不同、防爆等级不同、药剂不同、控制要求不同,所以防爆加药设备很少有完全一样的标准品,都是按需定制。 五、技术参数参考 防爆加药设备的参数范围比较广,取决于具体配置,大致参考范围: • 防爆等级:Exd II BT4 / Exd II CT6(还有更高等级的按需选配) • 防护等级:IP65 • 加药桶容积:100~2000L(PE / 不锈钢 / PPH等材质可选) • 计量泵流量:1~1000L/h,压力0.2~2.0MPa • 计量泵材质:PVC / PVDF / 304 / 316L / 衬氟 • 泵电机防爆等级:跟整机一致,常用Exd II BT4或CT6 • 控制方式:防爆按钮手动 / 防爆仪表自动 / 防爆PLC控制 • 供电:220V / 380V,50Hz • 安装方式:撬装落地 具体配置得根据现场工况来定,没有统一型号。 六、选型和使用要注意什么 1、防爆等级不能乱选 不是等级越高越好,等级高了成本差很多,等级不够又有安全隐患。最稳妥的是把现场的爆炸危险区域划分(或者至少介质种类、区域等级)告诉供应商,让专业的来匹配。 2、所有电气部件都必须持证 防爆电机、防爆柜、防爆仪表都要有防爆证、甚至一个接线盒都得有。 3、材质选型同样重要 防爆解决的是安全问题,材质解决的是腐蚀问题。如果药剂腐蚀性强,过流部分材质不对,设备漏了,一样出大事。这两个维度要分开考虑,都不能省。 4、安装和接线要规范 防爆设备不是买过来接上就能用的,安装接线也得符合防爆规范。电缆要用防爆电缆,进出线要用防爆密封接头,接线盒要密封好,接地要可靠。 5、维护要专业 防爆柜不能随便打开,开盖前必须断电——这个是铁规矩,因为打开的瞬间隔爆功能就没了,日常维护找懂防爆的人来。 防爆加药设备做的是"看不见的价值"——正常的时候你可能感觉不到它跟普通设备有什么区别,但一旦有异常情况,防爆就是最后一道防线。上海阔思做防爆加药装置做了很多年,配置灵活、资质齐全、材质选型靠谱,化工制药石化行业都做过。安全这件事,选靠谱的供应商,就是选安心。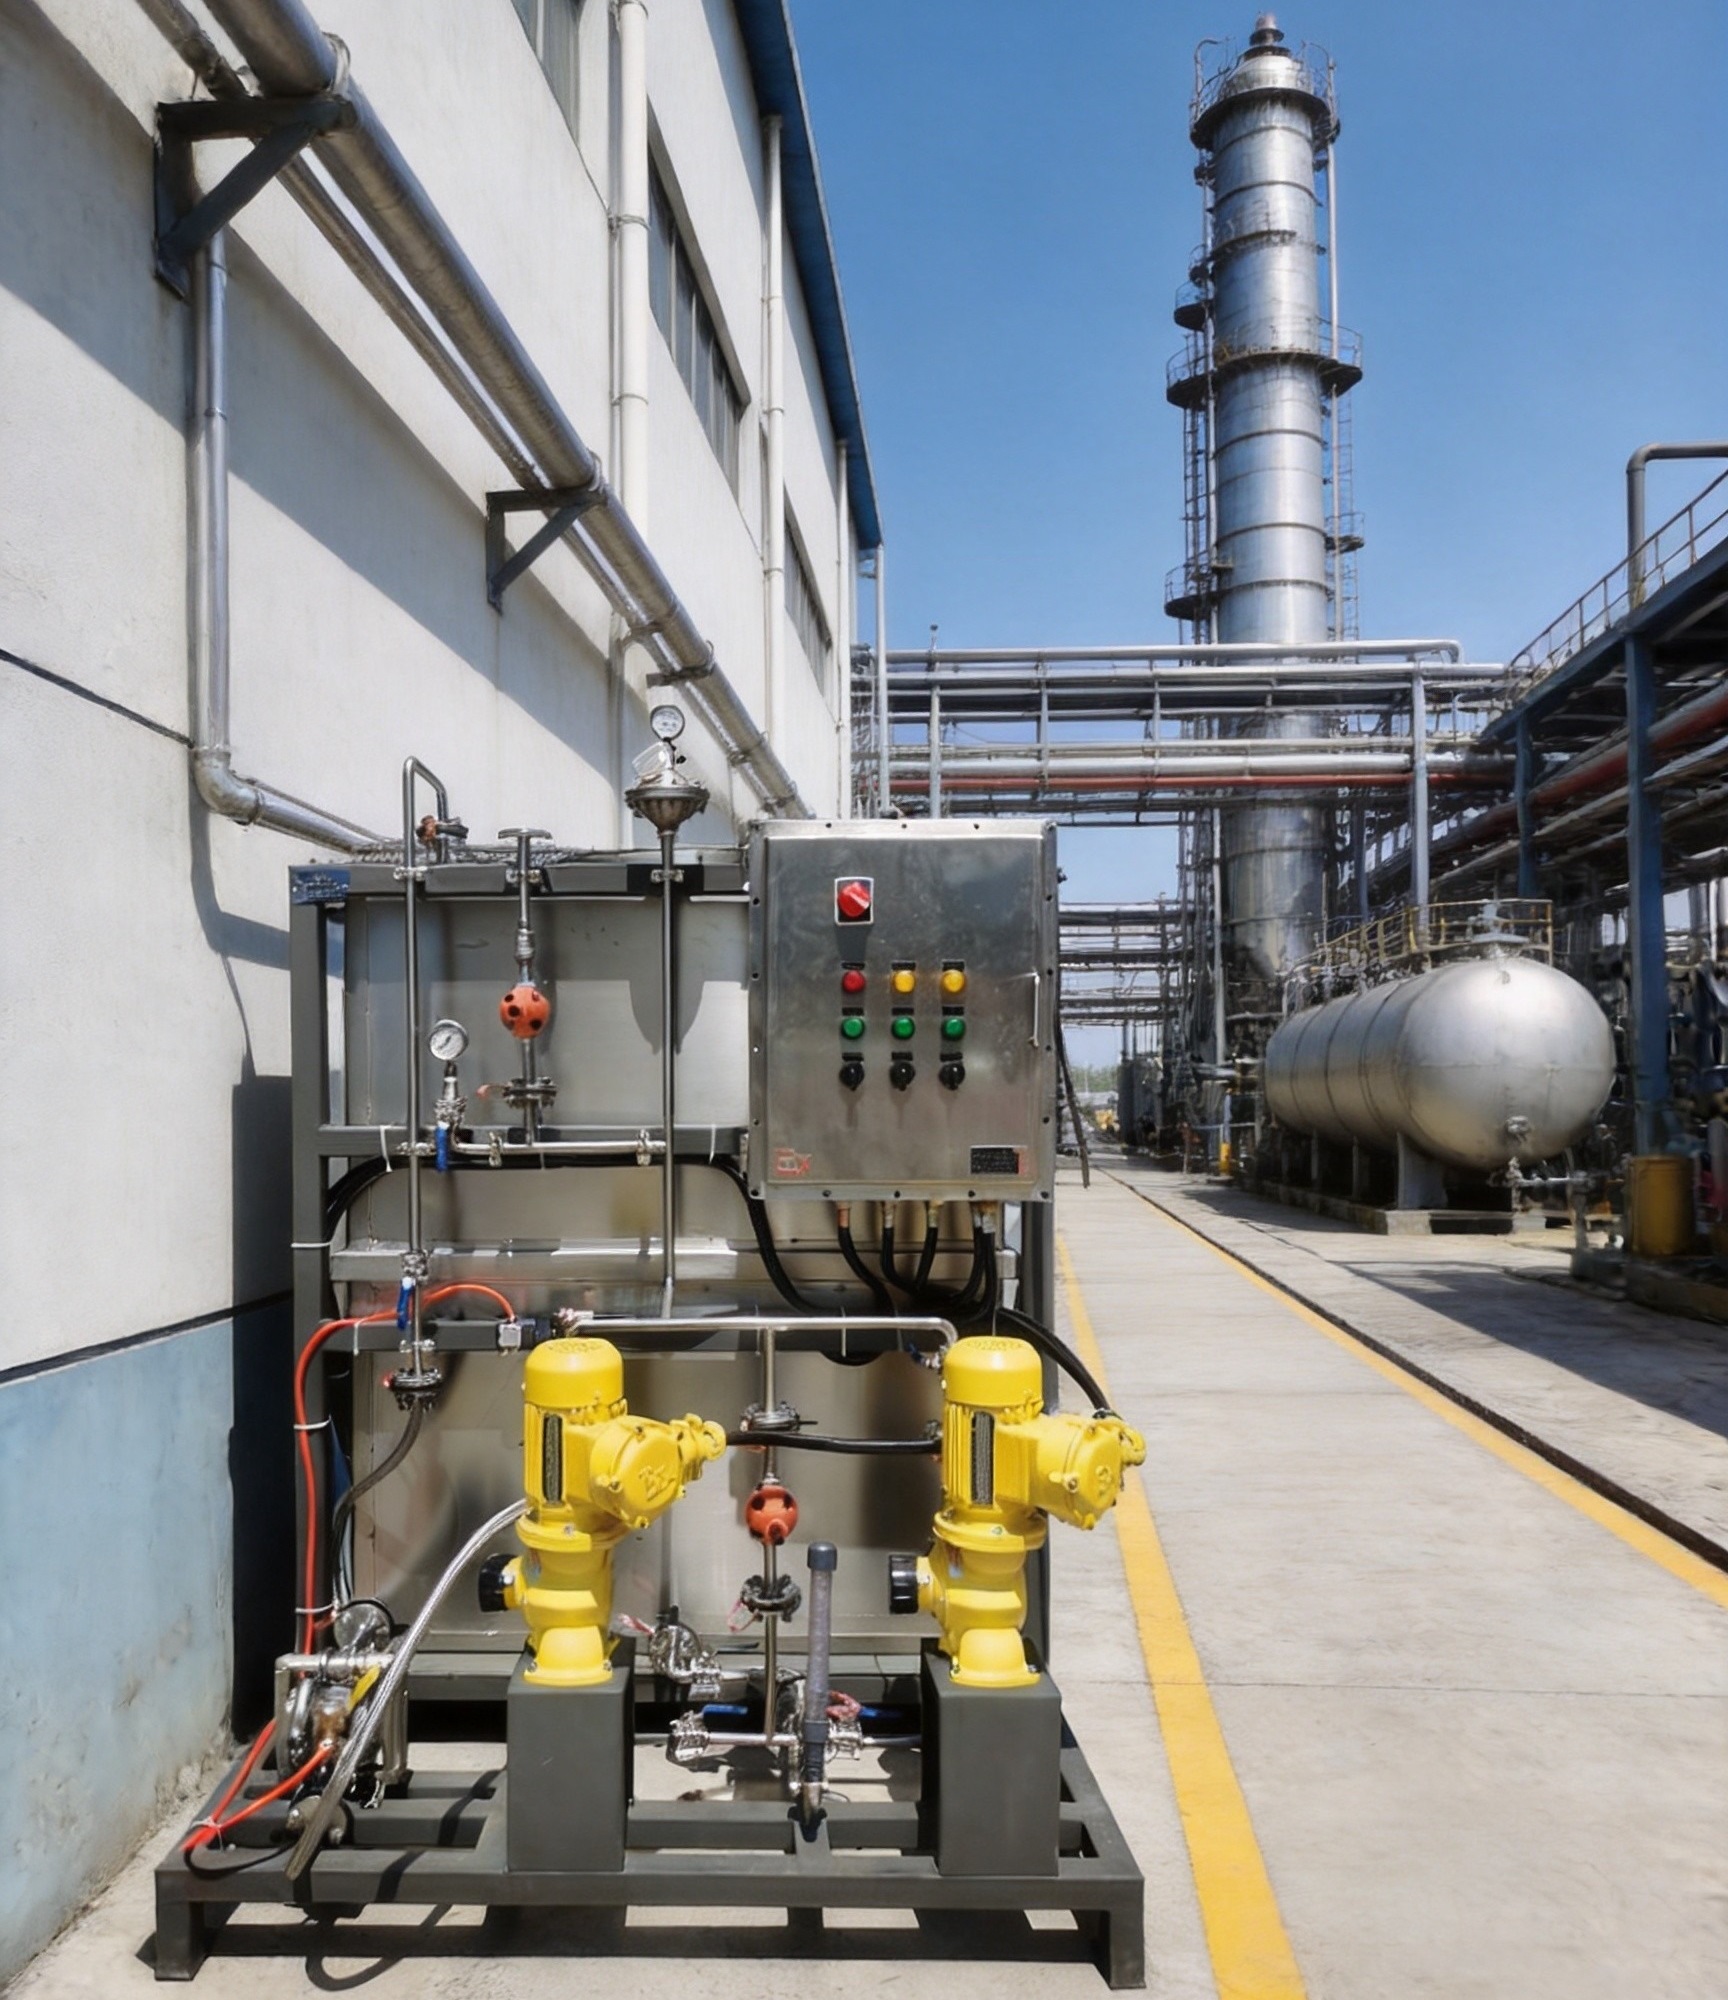
热门新闻
- 膜的分类方法,你知道几种?这篇文章都给你整理好了
- 凝心聚力,迎战2020——上海阔思2020年销售启动会议圆满召开
- 37种常见水处理泵的工作原理动态图!
- 简单清晰|带您了解泵的分类和适用场合
- 【幸运大转盘】上海阔思感恩回馈,优惠享不停~
- 精彩收官|2020年广东水展,上海阔思人气火爆,惊艳亮相!
- 2020世环会荣耀开启,上海阔思诚邀您莅临参会!
- 邀请函|8月亚洲旗舰环保展,阔思电子邀您相聚上海!
- 上海制冷展,2020年的一场展会即将开展!
- 【邀请函】第30届多国仪器仪表展,来和阔思一起进步吧!
- 【有人@你】上海城镇水展即将火热开启!
- 2018世环会圆满落幕,上海阔思备受友人青睐,大放光彩!
- 上海阔思总经理访问SEKO总部,SEKO意大利工厂深入了解了各部门的运营情况
- 热烈庆祝上海阔思2018年迎春晚会暨十一典圆满落幕
- 打造客户体验 阔思电子多款明星产品出战 IE expo 2018